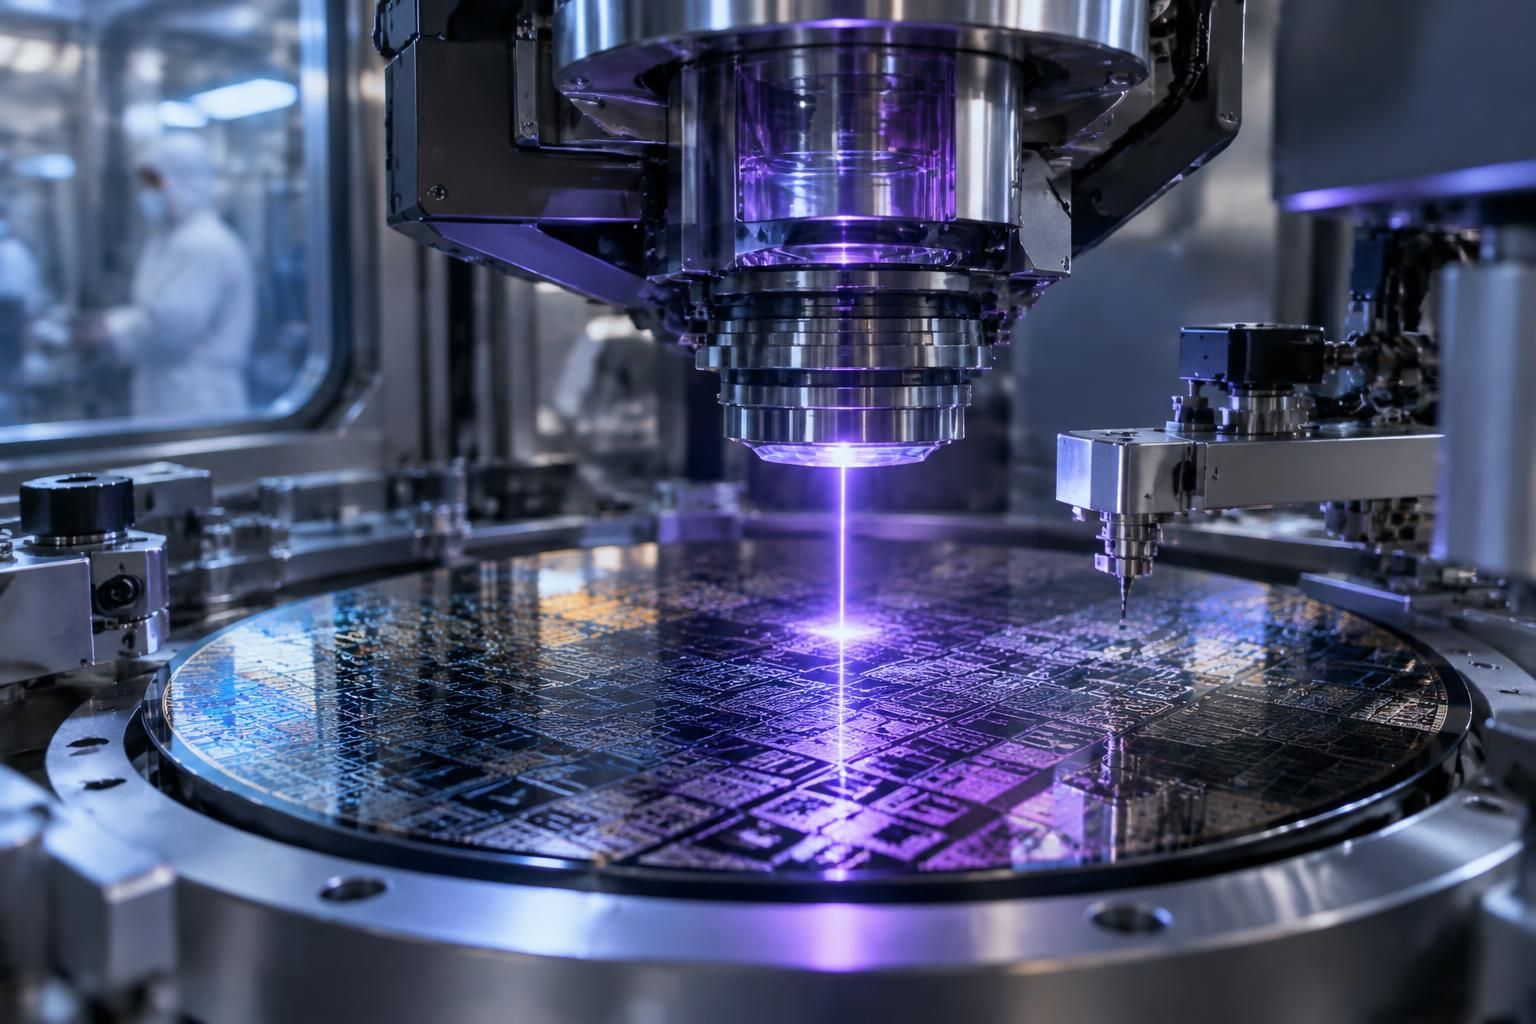
Dans une usine de fabrication des semi-conducteurs, aucun outil ne sculpte chaque transistor comme un burin miniature. Les puces électroniques naissent d’une succession de projections lumineuses, de réactions chimiques et de dépôts extrêmement contrôlés : des motifs sont dessinés sur une surface sensible, puis transférés dans la matière. Pour comprendre comment cette précision devient possible à l’échelle nanométrique, suivons Léa, ingénieure fictive chargée de transformer un circuit conçu sur ordinateur en une structure fonctionnelle, couche après couche.
Du silicium aux circuits intégrés : préparer la matière avant la gravure
Le travail de Léa commence par une plaque de silicium monocristallin, appelée wafer, dont le diamètre atteint couramment 300 millimètres dans les usines avancées. Cette surface circulaire accueillera de nombreuses copies d’un même circuit, qui seront séparées après leur fabrication et leurs premiers tests.
Pourquoi ce matériau plutôt qu’un autre ? Ses propriétés électriques peuvent être modifiées localement, et il forme un oxyde particulièrement utile pour isoler certaines régions : cette combinaison a permis de construire une industrie capable de reproduire des architectures complexes avec une grande régularité.
Le dessin des transistors devient une succession de masques
Avant toute opération physique, les concepteurs définissent les fonctions du circuit : calculer, mémoriser, amplifier ou transmettre un signal. Des logiciels convertissent ensuite ces fonctions en un agencement de transistors, puis en motifs géométriques correspondant aux différentes étapes de production.
Imaginons que Léa travaille sur un processeur destiné à un appareil photographique. Les blocs de traitement d’image et les mémoires n’occupent pas les mêmes surfaces, mais ils doivent respecter les mêmes contraintes industrielles : largeur minimale des lignes, distance entre conducteurs et possibilités de raccordement.
Le dessin envoyé à l’usine n’est donc pas une simple image agrandie du résultat attendu. Il comprend des corrections et des structures auxiliaires destinées à compenser les déformations qui apparaîtront pendant l’exposition lumineuse ou les réactions chimiques.
Chaque niveau nécessite des informations spécifiques, généralement matérialisées par un masque, aussi appelé réticule. Celui-ci joue le rôle d’un original optique : la machine en projette les motifs sur la plaque, avec une réduction généralement égale à quatre pour les systèmes conventionnels les plus répandus.
Déposer des couches extrêmement fines et parfaitement contrôlées
Une surface nue ne suffit pas pour construire des circuits intégrés. Il faut lui ajouter des isolants, des matériaux conducteurs ou des composés aux propriétés particulières, puis sélectionner les zones qui seront conservées ou retirées.
Plusieurs techniques répondent à ces besoins : certaines utilisent des réactions entre gaz et surface, d’autres projettent des espèces issues d’une cible solide. Le choix dépend notamment du matériau, de la température admissible et de la géométrie à recouvrir.
Le dépôt par couches atomiques, ou ALD, est particulièrement précieux lorsque l’épaisseur doit être contrôlée très finement. Des précurseurs sont introduits successivement ; leurs réactions de surface, auto-limitantes dans les conditions prévues, permettent de former progressivement un film uniforme.
Pour Léa, l’enjeu n’est pas seulement d’obtenir une épaisseur moyenne correcte. Si un isolant est plus mince sur les côtés d’une structure que sur son sommet, les propriétés électriques peuvent varier ou un courant indésirable peut apparaître.
Les étapes préparatoires comprennent également des nettoyages rigoureux. Une trace organique, une contamination métallique ou une particule peuvent perturber l’adhérence d’un film et créer un défaut qui ne se révélera qu’au moment des essais électriques.
La salle blanche réduit ces risques grâce à une filtration de l’air et à des procédures strictes, mais les machines doivent elles aussi limiter leurs propres émissions de particules. Les vêtements spectaculaires des opérateurs ne représentent ainsi qu’une partie visible d’un dispositif beaucoup plus vaste.
Un grain de poussière de quelques micromètres peut recouvrir de nombreux motifs nanométriques : à cette dimension, la propreté devient une exigence géométrique. La précision commence donc avant le dessin lumineux, par la qualité de chaque surface qui recevra les motifs.
La photolithographie : imprimer des motifs plus petits que la longueur d’onde
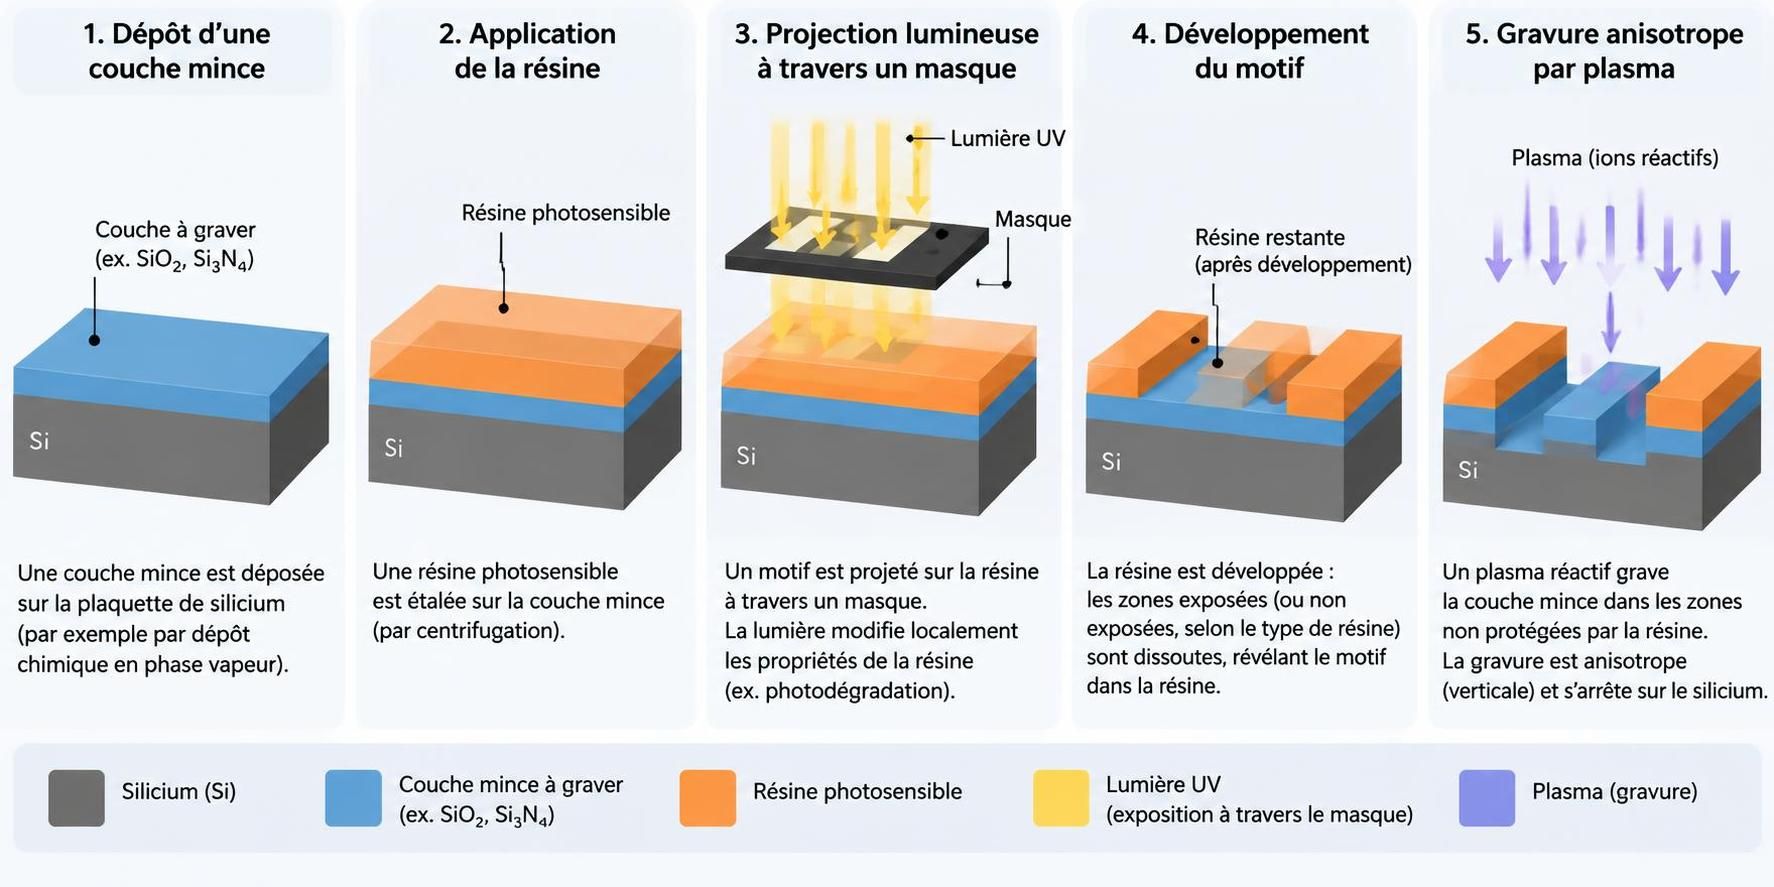
La photolithographie sert à définir les régions qui seront transformées lors des opérations suivantes. Léa dépose d’abord une résine photosensible, souvent par rotation rapide de la plaque, puis applique les traitements thermiques nécessaires pour stabiliser ce film avant son exposition.
La lumière modifie localement la chimie de cette résine. Après développement, certaines zones disparaissent tandis que d’autres restent en place : on obtient un pochoir temporaire, et non encore le composant électronique lui-même.
Pourquoi les machines DUV et EUV utilisent des optiques différentes
Les équipements DUV à immersion utilisent notamment une lumière de 193 nanomètres. Un liquide, généralement de l’eau ultrapure, placé entre la dernière lentille et la surface améliore les conditions optiques et permet de distinguer des détails plus fins qu’avec une configuration équivalente dans l’air.
Les systèmes EUV emploient une longueur d’onde d’environ 13,5 nanomètres. Cette radiation étant fortement absorbée par l’air et les matériaux usuels, son trajet s’effectue sous vide et repose sur des miroirs multicouches plutôt que sur des lentilles transmissives classiques.
La source lumineuse constitue elle-même un exploit industriel : un laser frappe des gouttelettes d’étain pour produire un plasma émetteur. Une partie du rayonnement utile est ensuite collectée et dirigée vers le masque réfléchissant, puis vers la surface à exposer.
Cette complexité explique la place stratégique des fournisseurs d’équipements. Un article consacré à ASML et aux enjeux géopolitiques de ses machines de lithographie permet de replacer ces instruments dans leur contexte économique, au-delà de leur seul fonctionnement optique.
Comment la lithographie dépasse une lecture naïve des dimensions
Comment produire des détails inférieurs à la longueur d’onde utilisée ? La résolution dépend aussi de l’ouverture numérique de l’optique et des procédés employés, ce que résume une relation de type Rayleigh : la dimension résoluble varie avec la longueur d’onde divisée par l’ouverture numérique, multipliée par un facteur lié au procédé.
Les ingénieurs travaillent donc sur plusieurs leviers simultanément. Ils optimisent l’éclairage, corrigent les contours du masque, ajustent la résine et peuvent répartir une géométrie trop dense entre plusieurs étapes de structuration.
Dans une approche de multiplication des motifs, une première structure peut servir de support à la formation d’espaceurs sur ses flancs. Ces éléments intermédiaires permettent ensuite de définir des lignes plus rapprochées que celles accessibles par une exposition unique.
Pour le circuit de Léa, cela signifie qu’une ligne visible dans le dessin final ne correspond pas nécessairement à une seule ligne imprimée directement. La structure résulte parfois d’une séquence de dépôts, de retraits et de transferts dont chaque étape prépare la suivante.
| Technique | Principe | Usage caractéristique |
|---|---|---|
| DUV à immersion | Projection à 193 nm avec un liquide près de la surface | Nombreuses couches de production, avec stratégies de structuration adaptées |
| EUV | Projection à 13,5 nm par miroirs sous vide | Certains niveaux particulièrement denses des procédés avancés |
| Faisceau d’électrons | Écriture localisée dans une résine sensible | Fabrication de masques, recherche et applications spécialisées |
La lithographie par faisceau d’électrons offre une grande finesse, mais son écriture généralement séquentielle limite le débit pour de grandes surfaces. Les procédés optiques, eux, permettent de projeter des ensembles de motifs et de répéter rapidement l’opération sur toute une plaque.
Le défi industriel reste d’obtenir simultanément précision, cadence et faible taux de défauts. La lumière ne creuse pas le circuit : elle prépare un motif chimique que les étapes suivantes transformeront en relief.
La gravure électronique par plasma : transférer le dessin dans la matière
Une fois la résine développée, certaines régions de la couche sous-jacente sont accessibles et d’autres restent protégées. L’expression gravure électronique recouvre souvent, dans le langage courant, cette fabrication de motifs microscopiques ; dans l’usine de Léa, l’opération décisive est fréquemment une gravure chimique assistée par plasma.
Il faut distinguer cette opération de l’écriture par faisceau d’électrons. Dans le premier cas, on retire un matériau selon un motif déjà défini ; dans le second, on expose une résine pour créer ce motif.
Associer réactions chimiques et bombardement ionique
Un plasma est un gaz partiellement ionisé contenant notamment des électrons, des ions et des espèces réactives. Dans un réacteur adapté, ces dernières réagissent avec la surface, tandis que les ions peuvent être accélérés vers la plaque par un champ électrique.
L’objectif est de transformer le matériau ciblé en composés qui pourront quitter la surface et être évacués. Selon la couche à retirer, les industriels choisissent des mélanges gazeux et des conditions opératoires très différents : une recette adaptée à un oxyde ne convient pas nécessairement à un métal.
Le bombardement ionique favorise souvent le retrait dans la direction perpendiculaire à la plaque. Cette contribution permet d’obtenir une gravure anisotrope, beaucoup plus verticale qu’une attaque qui progresserait de manière comparable dans toutes les directions.
Pourquoi cette verticalité compte-t-elle autant ? Si Léa doit ouvrir une tranchée étroite, une attaque latérale excessive élargira son sommet, modifiera ses dimensions et pourra endommager la région voisine, pourtant censée rester intacte.
Certains procédés déposent temporairement une protection sur les parois tout en continuant à retirer le matériau au fond. L’équilibre entre cette passivation et l’attaque constitue un réglage essentiel pour conserver le profil voulu.
Sélectivité, profondeur et rugosité : trois contraintes indissociables
La première exigence est la sélectivité, c’est-à-dire la capacité à retirer une matière beaucoup plus rapidement qu’une autre. Une couche d’arrêt peut ainsi protéger les niveaux inférieurs, mais elle n’est jamais une permission de prolonger indéfiniment le traitement.
La deuxième concerne la profondeur et l’uniformité. Deux ouvertures de dimensions différentes peuvent ne pas se creuser à la même vitesse, notamment parce que les espèces réactives atteignent plus difficilement le fond des cavités profondes.
La troisième porte sur la régularité des bords. Une petite ondulation du masque ou une réaction irrégulière peut se transmettre à la structure finale et modifier localement sa résistance ou son comportement électrique.
- Composition des gaz : elle détermine les réactions disponibles et contribue à la protection éventuelle des parois.
- Pression et puissance : elles influencent le plasma, l’énergie des ions et leur direction d’arrivée.
- Température de la surface : elle modifie la vitesse des réactions et l’évacuation de certains produits.
- Durée et détection de fin : elles permettent d’atteindre la couche visée sans attaquer excessivement ce qui se trouve dessous.
Lorsque la résine ne résiste pas suffisamment, le motif est d’abord transféré dans un masque dur, plus robuste. Cette étape supplémentaire augmente la complexité, mais elle rend possible une attaque plus longue ou plus exigeante sans perdre prématurément la protection.
Après le transfert, les protections devenues inutiles sont retirées et les résidus éliminés avec précaution. Un nettoyage trop agressif pourrait détériorer les formes que l’on vient précisément de créer.
La difficulté n’est donc pas simplement de retirer de la matière, mais d’en retirer la bonne quantité au bon endroit sans altérer le voisinage. À ces dimensions, la qualité d’une paroi peut compter autant que sa position.
Construire des transistors en trois dimensions et relier les composants
Le motif gravé n’est qu’une étape dans un empilement beaucoup plus vaste. Pour obtenir un dispositif fonctionnel, Léa doit orchestrer des séquences de dépôt, de structuration, de traitement thermique et de nettoyage, en tenant compte des contraintes imposées par toutes les opérations précédentes.
Cette construction n’est pas une impression tridimensionnelle au sens habituel : aucun outil ne dépose individuellement chaque transistor terminé. Les structures apparaissent collectivement sur la plaque, grâce à des transformations répétées de couches continues ou de régions sélectionnées.
Des ailettes aux canaux entourés par la grille
Un transistor commande le passage d’un courant à l’aide d’une électrode appelée grille. Lorsque ses dimensions diminuent, le contrôle électrostatique devient plus difficile : le courant peut circuler là où l’on souhaite l’arrêter, ce qui augmente les pertes et complique le fonctionnement.
Les architectures FinFET ont répondu à ce problème en utilisant un canal dressé comme une petite ailette. La grille agit alors sur plusieurs faces, ce qui améliore son contrôle par rapport à une géométrie planaire comparable.
Les dispositifs GAA, pour « gate-all-around », vont plus loin en entourant le canal avec la grille. Certaines variantes reposent sur des feuillets empilés, obtenus à partir de couches alternées dont une partie sera retirée sélectivement.
Imaginons un empilement de silicium et de silicium-germanium préparé pour cette opération. En retirant les couches sacrificielles appropriées tout en préservant les canaux, les fabricants libèrent des espaces dans lesquels pourront être déposés l’isolant de grille et les matériaux conducteurs associés.
Cette géométrie explique pourquoi les dépôts conformes et la sélectivité chimique sont si importants. Une technique excellente sur une surface plane peut devenir insuffisante lorsqu’il faut recouvrir uniformément le dessous d’un feuillet suspendu ou traiter plusieurs canaux superposés.
Former les régions actives sans dégrader les niveaux déjà construits
Le comportement électrique dépend également de la composition locale du matériau. Le dopage introduit des éléments qui modifient la concentration des porteurs de charge, par implantation ionique ou au cours de certaines étapes de croissance, selon le besoin.
Des traitements thermiques servent notamment à activer des dopants et à réparer certains dommages cristallins. Toutefois, trop chauffer peut provoquer des déplacements atomiques indésirables : chaque étape doit donc respecter un budget thermique compatible avec les structures déjà présentes.
Pour Léa, une modification apparemment locale peut avoir des conséquences plusieurs opérations plus tard. Une température plus élevée améliore parfois une propriété, mais risque de dégrader une interface ou de modifier un profil de composition obtenu avec difficulté.
Les interconnexions transforment les dispositifs en circuit utilisable
Des milliards d’interrupteurs isolés ne formeraient pas un processeur. Il faut ajouter des contacts, des lignes conductrices et des connexions verticales appelées vias, organisés en plusieurs niveaux séparés par des matériaux isolants.
Le cuivre reste employé dans de nombreuses interconnexions, tandis que d’autres métaux répondent à certains besoins particuliers. Le choix ne dépend pas uniquement de la conductivité du matériau massif : aux faibles dimensions, les interfaces, les barrières de diffusion et la géométrie prennent une importance considérable.
Après certains dépôts, un polissage mécanochimique retire les excès et rétablit une surface suffisamment plane. Sans cette remise à niveau, les reliefs accumulés compliqueraient l’exposition et l’alignement des couches suivantes.
Un processeur ressemble ainsi moins à une gravure unique qu’à une ville verticale dont chaque étage doit rejoindre précisément le précédent. La performance dépend autant de la circulation des signaux entre les composants que de la finesse des composants eux-mêmes.
Mesurer à l’échelle nanométrique : les limites réelles de la fabrication
La nanotechnologie industrielle ne consiste pas seulement à produire de petits objets : elle exige de vérifier qu’ils présentent les bonnes dimensions, partout sur la plaque et d’un lot à l’autre. Pour Léa, une recette capable de réussir une structure exceptionnelle ne suffit pas si elle échoue fréquemment sur les milliers de structures voisines.
Les machines de production sont donc accompagnées d’outils de métrologie et d’inspection. Certains contrôles observent directement des motifs, tandis que d’autres déduisent des propriétés géométriques ou matérielles à partir de leur réponse à un faisceau lumineux ou électronique.
Contrôler les dimensions et l’alignement entre les couches
Les microscopes électroniques à balayage permettent notamment d’examiner des détails trop fins pour un microscope optique classique. D’autres instruments mesurent l’épaisseur des films, analysent des compositions ou évaluent la forme de structures périodiques par des méthodes optiques adaptées.
L’overlay, c’est-à-dire l’erreur de superposition entre niveaux, représente une grandeur cruciale. Une ouverture parfaitement dimensionnée peut rester inutilisable si elle est décalée par rapport au contact qu’elle doit atteindre.
Dans le circuit photographique suivi par Léa, un tel décalage pourrait augmenter la résistance d’une connexion ou provoquer une interruption. L’enjeu ne se résume donc pas à fabriquer des lignes étroites : il faut aussi les placer au bon endroit dans un empilement complexe.
Les mesures alimentent des boucles de correction qui ajustent les réglages des équipements. Puisqu’il serait trop lent ou parfois destructeur de tout examiner individuellement, les ingénieurs combinent échantillonnage, structures de test, modèles et contrôles statistiques.
Comprendre ce que signifie vraiment un procédé « 2 nm »
Les appellations commerciales des générations technologiques ne désignent pas une dimension unique que l’on retrouverait partout sur la puce. Un procédé présenté comme « 2 nm » contient des épaisseurs, des espacements et des largeurs différents, dont plusieurs sont nettement supérieurs à cette valeur.
Comparer deux technologies exige donc d’examiner des critères concrets : densité obtenue pour une bibliothèque donnée, consommation, performances, types de mémoire et conditions de fonctionnement. Le nom du nœud constitue un repère industriel, pas une description géométrique complète.
Les limites physiques deviennent néanmoins très réelles lorsque certaines dimensions approchent quelques distances interatomiques. Les variations de matière, les défauts d’interface et les phénomènes quantiques, comme l’effet tunnel, peuvent alors modifier sensiblement le comportement électrique.
La lumière elle-même présente des fluctuations statistiques : l’absorption des photons et les réactions de la résine ne sont pas parfaitement identiques en chaque point. Ces variations peuvent contribuer à des défauts rares, mais pénalisants lorsqu’un circuit comporte un nombre immense de motifs.
Rendement industriel, coût et ressources mobilisées
Le rendement de fabrication correspond à la proportion de circuits répondant aux critères attendus. Une amélioration modeste de ce taux peut avoir un effet économique considérable, puisque les plaques ont déjà traversé de nombreuses opérations coûteuses avant leur tri final.
Les stratégies industrielles ne consistent donc pas toujours à choisir la génération la plus récente. Une fonction analogique, un capteur ou certains composants de puissance peuvent mieux répondre à leur cahier des charges sur une technologie éprouvée, moins dense mais adaptée à leur usage.
Cette logique éclaire aussi les investissements et les rivalités autour des équipements, abordés dans cette analyse du rôle stratégique d’ASML dans l’industrie électronique. L’accès à une machine compte, mais il ne remplace ni les recettes de procédé, ni les compétences, ni la maîtrise des défauts.
La consommation d’électricité, l’eau ultrapure et le traitement des gaz constituent également des paramètres majeurs d’exploitation. Réduire les rebuts et optimiser les nettoyages peut limiter les ressources consommées par circuit fonctionnel, même lorsque chaque étape reste techniquement exigeante.
Le véritable exploit n’est pas d’obtenir une forme minuscule une fois, mais de la reproduire avec une fiabilité compatible avec la production industrielle.
La lumière grave-t-elle directement le silicium ?
Dans la photolithographie classique, la lumière modifie une résine photosensible. Après développement, le motif sert de protection pendant une opération distincte qui retire ou transforme la matière sous-jacente.
Pourquoi une lumière de 13,5 nm permet-elle des motifs plus petits ?
La résolution dépend aussi de l’ouverture numérique et des conditions du procédé. L’optimisation optique, les corrections du masque et, selon les besoins, plusieurs étapes de structuration permettent de produire des détails inférieurs à la longueur d’onde utilisée.
Une puce annoncée à 2 nm contient-elle uniquement des composants de 2 nm ?
Non. Cette appellation désigne une génération technologique. Les dimensions réelles varient selon les éléments : canaux, isolants, contacts et interconnexions ne possèdent pas tous la même taille.
Pourquoi ne pas fabriquer toutes les puces avec un faisceau d’électrons ?
L’écriture électronique est très précise, mais son fonctionnement généralement séquentiel limite sa cadence sur de grandes surfaces. Elle est particulièrement utile pour les masques et la recherche, tandis que la projection optique répond mieux aux exigences de nombreuses productions en volume.